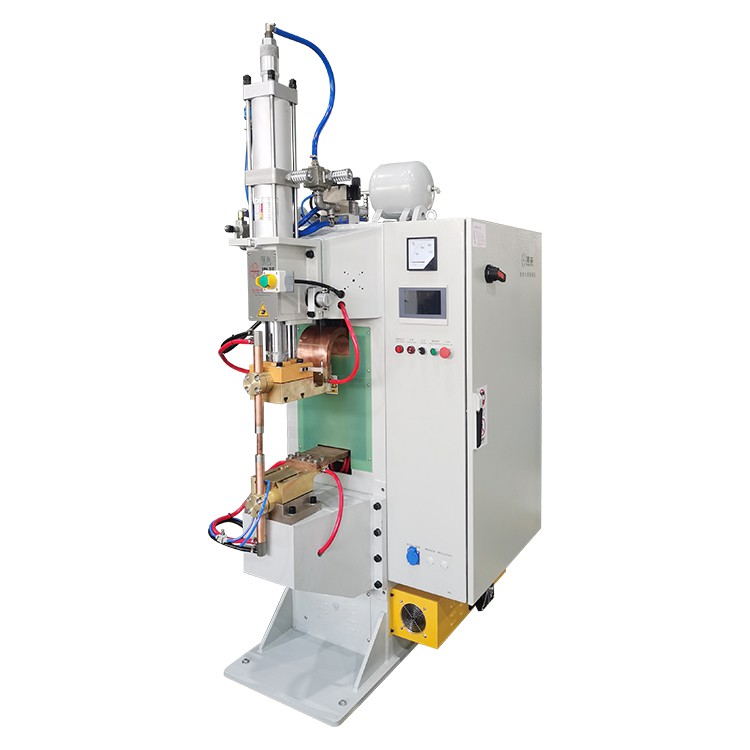
Aluminiumplaat en meerlaag aluminiumfoelie kan met behulp van beheerde hitte en druk aan nikkelplaat verbind word. Vir groter kontakareas of gelamineerde aluminiumgeleiers word diffusiesweising algemeen geëvalueer omdat dit die materiale kan bind sonder konvensionele soldeersel, soldeervuller of vloeimiddel.
Die korrekte proses hang af of die aluminium 'n soliede plaat of 'n foeliestapel is, of nikkel aan een of albei kante toegedien word, die dikte en graad van elke materiaal, die gebonde -area-afmetings en die vereiste elektriese en meganiese werkverrigting.
'n Verstelling wat vir een aluminium-nikkelmonster ontwikkel is, moet nie na 'n ander produk gekopieer word nie. Die materiale, gesamentlike struktuur en aanvaardingsmetode moet bevestig word voordat die masjienkonfigurasie en sweisprogram gefinaliseer word.


Kan aluminium aan nikkelplaat gesweis word?
Ja. Aluminiumplaat, aluminiumfoelie en geselekteerde nikkel-plaatmateriaal kan saamgevoeg word, maar die presiese materiaalspesifikasie moet bekend wees.
"Nikkelplaat" kan verwys na:
- Suiwer nikkelplaat
- Nikkel-bedekte koper
- Nikkel-bedekte staal
- 'n Nikkellegering
- Nog 'n metaal met 'n nikkel-oppervlakbedekking
Hierdie materiale het verskillende elektriese weerstand, termiese gedrag en vormingseienskappe. Die verskaffer moet die nikkelgraad, basismateriaal en deklaaginligting verskaf eerder as om die onderdeel slegs aan die oppervlakkleur te identifiseer.
Die aluminium kant moet ook gedefinieer word. 'n Soliede aluminiumplaat van 3,0 mm tree anders op as 'n stapel dun aluminiumfoelies, selfs wanneer albei in 'n elektriese koppelstuk gebruik word.
Hoe verskil aluminiumplaat- en aluminiumfoelieverbindings?
| Werkstukstruktuur | Vernaamste sweisprobleem | Gereedskapvereiste |
| Soliede aluminiumplaat met nikkel aan die een kant | Ongelyke verhitting en plaatvervorming | Ondersteun die plaat en beheer die nikkelposisie |
| Soliede aluminiumplaat met nikkel aan beide kante | Gebalanseerde druk deur drie materiaallae | Hou albei nikkelplate in lyn |
| Meerlaagse aluminiumfoelie met nikkel aan die een kant | Interne foeliebinding en laagbeweging | Pas eweredige druk oor die hele stapel toe |
| Meerlaagse aluminiumfoelie met nikkel aan beide kante | Foeliebelyning, randskeiding en einddikte | Beheer die boonste en onderste nikkelposisies |
| Voorgevormde aluminium deel met 'n nikkel kontak area | Dimensieverandering rondom draaie of gate | Ondersteun gevormde areas sonder om die gewrig te blokkeer |
Hierdie strukture behoort nie een sweisprogram sonder verifikasie te deel nie. Die bevestiging, druk, verhittingstyd en houvolgorde sal dalk alles moet verander.
Waarom is aluminium-tot-nikkelsweis moeilik?
Aluminium ontwikkel 'n oppervlakoksiedlaag
Aluminium vorm natuurlik 'n stabiele oksiedlaag. Olie, vingerafdrukke, snyreste en bergingsbesoedeling kan verdere versperrings tussen die aluminium- en nikkeloppervlaktes byvoeg.
As die oppervlaktes nie konsekwent voorberei word nie, kan een monster bind terwyl 'n ander skei onder buiging of meganiese toetsing.
Die skoonmaakmetode moet gekies word volgens die aluminiumgraad, foeliedikte en oppervlakafwerking. Dun foelie kan deur aggressiewe meganiese skoonmaak gekrap, gestrek of geskeur word.
Na voorbereiding moet die materiaal beskerm word teen verdere besoedeling voordat dit gesweis word.
Aluminium en nikkel verhit verskillend
Aluminium gelei hitte vinnig, terwyl die nikkellaag hitte anders kan genereer en behou. Dit kan 'n ongelyke temperatuurverspreiding oor die gewrig skep.
As te min hitte die koppelvlak bereik, mag die materiale slegs saamgedruk word sonder voldoende binding. Oormatige hitte kan lei tot:
- Aluminium vervorming
- Oppervlak oksidasie
- Nikkel-bladverplasing
- Materiaal wat aan die gereedskap kleef
- Oormatige uitdunning van die gewrig
- Dimensionale veranderinge rondom gate of rande
Verhoogde temperatuur is dus nie 'n volledige oplossing nie. Drukverspreiding, verhittingstyd, gereedskap en materiaaltoestand moet saam hersien word.
Dun aluminiumfolies kan beweeg tydens laai
'n Meerlaagse aluminiumfoeliestapel bevat baie koppelvlakke. Elke laag moet in lyn bly binne die beoogde bindingsarea.
Gevoude, gekrulde of verplaasde foelie skep plaaslike dikteverskille. Hoër areas kry eers druk, terwyl laer areas onvolledig gebind kan bly.
Die toebehore moet beheer:
- Foeliebelyning
- Nikkel-bladposisie
- Binding lengte en breedte
- Beweging tydens die sluiting van die gereedskap
- Voltooide einddikte
- Die oorgang tussen gebonde en buigsame afdelings
Nikkelposisie beïnvloed die voltooide deel
Nikkel kan aan die een kant of albei kante van die aluminiumkomponent benodig word. 'n Dubbel-struktuur moet die boonste en onderste nikkelplate in lyn hou terwyl druk deur die hele stapel toegepas word.
Indien die komponent gepons, geboor of gebuig gaan word na sweiswerk, moet die gebonde area ook stabiel bly tydens daardie bewerkings. Gatposisie, buiglyn en minimum randafstand moet dus in die tekening ingesluit word voordat gereedskap ontwerp word.
Hoe werk aluminium-nikkeldiffusie-sweiswerk?

Vir hierdie toepassing gebruik diffusiesweiswerk beheerde elektriese verhitting, druk en houtyd om by die gedefinieerde aluminium-nikkelkontakarea aan te sluit.
'n Tipiese produksievolgorde sluit in:
- Bevestig die aluminium- en nikkelmateriaal.
- Maak die bindingsoppervlakke skoon en inspekteer dit.
- Plaas die aluminiumplaat of foeliestapel in die armatuur.
- Plaas die nikkelplaat aan een of albei kante soos in die tekening getoon.
- Maak die gereedskap toe en pas die geprogrammeerde druk toe.
- Verhit die las volgens die gevalideerde sweisprogram.
- Handhaaf druk tydens die hou- en aanvanklike afkoelstadiums.
- Verwyder die onderdeel en inspekteer sy posisie, afmetings en bindingstoestand.
- Voltooi enige vereiste pons-, buig- of elektriese toetse.
Die instellings hang af van die aluminiumdikte, nikkelspesifikasie, bindingsarea en voltooide-onderdeelvereiste. Gegradeerde masjienkrag alleen kan nie bepaal of 'n spesifieke las vervaardig kan word nie.
Die van Haifeialuminium diffusiesweisersis ontwikkel vir aluminiumgeleiers, gelamineerde foelieverbindings en geselekteerde aluminium-nikkelkomponente wat toepassings-spesifieke gereedskap- en sweisproewe vereis.
Watter probleme kan voorkom?
| Sweisprobleem | Moontlike oorsaak | Eerste check |
| Nikkelplaat skil van die aluminium af | Besoedelde oppervlaktes of onvoldoende binding | Materiaalvoorbereiding en koppelvlaktoestand |
| Middel-aluminiumfoelies skei | Ongelyke hitte, druk of foeliestapeling | Dwars-deursnit en drukverspreiding |
| Nikkel beweeg tydens sweiswerk | Onvoldoende posisionering | Bevestigingsplek en laaivolgorde |
| Aluminiumplaat buig of skeur | Oormatige of ongelyke hitte-toevoer | Gereedskapkontak, ondersteuning en sweisprogram |
| Die dikte van die gewrig wissel | Ongelyke foeliestapel of wanbelyning van gereedskap | Metings oor die volledige gebonde area |
| Rand krake tydens buiging | Swak randbinding of ongeskikte buigposisie | Bindingswydte en -afstand vanaf die buiglyn |
| Resultate verander tydens produksie | Gereedskap temperatuur of verkoeling variasie | Herhaalde-siklusdata en verkoelingstelsel |
Die defek moet aangeteken word voordat die instellings verander word. Pas een hoofveranderlike op 'n slag aan en gebruik dieselfde toetsmetode na elke proef.
Gereelde vrae
V: Kan aluminiumfoelie en nikkelplaat sonder vulmetaal gesweis word?
A: Ja. Diffusiesweising kan geëvalueer word vir geselekteerde aluminiumfoelie en nikkel-plaatstrukture sonder konvensionele soldeersel, soldeervuller of vloeimiddel. Uitvoerbaarheid moet met werklike materiaal bevestig word.
V: Kan dieselfde masjien aluminiumplaat en aluminiumfoelie sweis?
A: Een masjien kan verskeie produkte binne sy werkreeks dek, maar aluminiumplaat- en foeliestapels benodig gewoonlik verskillende gereedskap- en sweisprogramme.
V: Is dubbel-nikkel-sweiswerk moontlik?
A: Ja. Haifei het aluminiumplaat met nikkelplate aan beide kante gedemonstreer. Belyning, drukverspreiding en die voltooide dikte moet vir elke produk nagegaan word.
V: Produseer 'n hoër sweistemperatuur 'n sterker las?
A: Nie noodwendig nie. Oormatige hitte kan die aluminium vervorm, oksidasie verhoog of vassit. Hitte, druk, houtyd en gereedskap moet as een proses aangepas word.
V: Kan die gelaste deel gepons of gebuig word?
A: Dit kan moontlik wees wanneer die gesamentlike en na-verwerkingsbewerkings saam ontwikkel word. Pons en buiging moet by monstertoetsing ingesluit word eerder as wat van die plat gelaste deel aanvaar word.
Versoek 'n aluminium-nikkelsweisevaluering
Stuur vir Haifei jou produktekening, aluminium- en nikkelspesifikasies, laagstruktuur, gebonde afmetings, na--sweisverwerkingvereistes en aanvaardingsmetode.
Haifei kan die werkstuk hersien, monstersweiswerk uitvoer waar van toepassing en 'n geskikte aluminiumdiffusiesweiser, gereedskapontwerp en proses-beheerkonfigurasie aanbeveel.