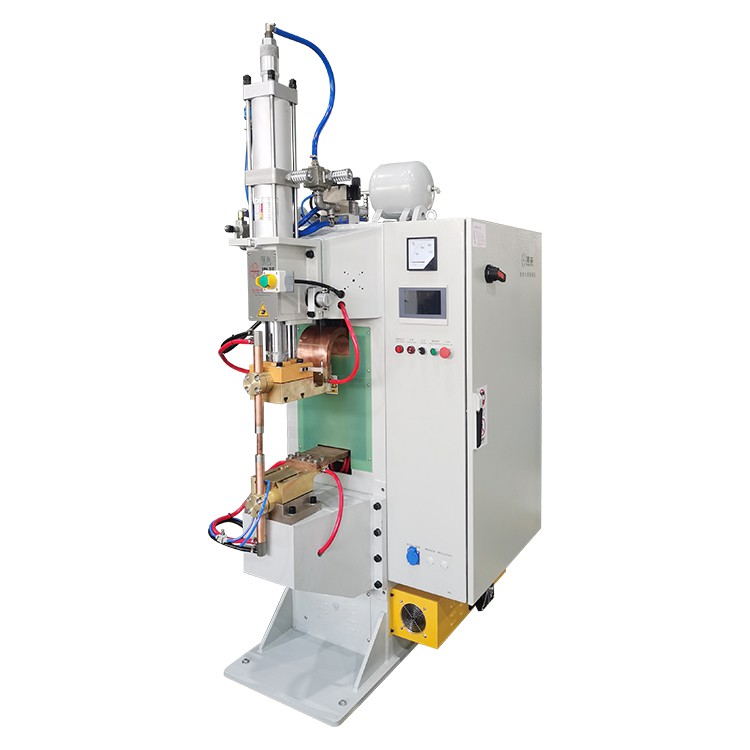
Kopervlegsel word wyd gebruik in skakeltoestelle, transformators, elektriese kaste, batterystelsels en ander produkte wat 'n buigsame, hoë-stroomverbinding vereis. Om die vlegsel aan 'n soliede koperrail te verbind, is egter meer ingewikkeld as om twee gewone metaalplate te sweis.
Die fyn koperstringe kan onder druk versprei, die soliede rail verwyder hitte vinnig, en 'n klein verandering in oppervlaktoestand kan gewrigkonsekwentheid beïnvloed. As die vlegsel geblik is, voeg die deklaag nog 'n veranderlike by die sweisproses.
'n Betroubare voeg begin dus met die werkstuk -nie met die naam of gegradeerde kapasiteit van die sweismasjien nie. Die vlegsel-dwarssnit, stringkonstruksie, raildimensies, lasarea en vereiste elektriese werkverrigting moet alles hersien word voordat daar tussen MFDC-weerstandsweis, diffusiesweis, ultrasoniese sweis, krimp of soldering gekies word.
Hierdie gids verduidelik hoe hierdie prosesse verskil en watter inligting nodig is om 'n geskikte te kieskopervlegsel sweismasjien.


Watter sweismetode moet jy gebruik?
Die korrekte proses hang daarvan af of die vereiste is om die vlegpunt te kompakteer, dit aan 'n ander geleier te verbind of beide bewerkings as deel van 'n outomatiese produksielyn te voltooi.
| Werkstuk of produksievereiste |
|
Hoofrede |
| Los kopervlegsel wat 'n kompakte, vierkantige punt benodig | Weerstand-verhitte eindverdigting en sny | Konsolideer die stringe en skep 'n beheerde eindvorm |
| Verpakte vlegsel wat aan 'n soliede koperrail by gedefinieerde sweispunte verbind is | MFDC weerstand sweiswerk | Verskaf gekonsentreerde verhitting en 'n kort produksiesiklus |
| Kopervlegsel het oor 'n relatief groot kontakarea saamgevoeg | Diffusiesweis | Pas hitte en druk oor 'n breër gewrigsarea toe |
| Klein vlegsel of kabel wat aan 'n geskikte terminaal verbind is | Ultrasoniese metaal sweiswerk | Kan fyn geleiers konsolideer sonder om vulmetaal by te voeg |
| Vlegsel in 'n mou of geslote terminaal geplaas | Meganiese krimp | Vorm 'n meganiese en elektriese verbinding sonder 'n termiese sweissiklus |
| Voeg waar vulmetaal en 'n groter hitte-geaffekteerde area aanvaarbaar is | Soldeer | Laat toe dat die dele deur 'n gesmelte vullegering verbind word |
| Hoë-volume produksie met verskeie verwerkingstadia | Pasgemaakte outomatiese lyn | Integreer voeding, verdigting, sny, posisionering en sweiswerk |
Hierdie tabel is 'n beginpunt eerder as 'n finale masjienaanbeveling. Twee dele wat beskryf word as "kopervlegsel tot koperrail" kan verskillende prosesse vereis as hul afmetings, bedekkings, sweisareas of aanvaardingstandaarde verskil.
Waarom is kopervlegsel moeilik om te sweis?
Koper dra hitte weg van die gewrig
Koper het hoë elektriese en termiese geleidingsvermoë. Tydens weerstandsweiswerk kan stroom met relatief lae weerstand deur die werkstuk gaan terwyl die omliggende koper hitte vinnig van die beoogde sweisarea verwyder.
Die masjien moet genoeg energie lewer om die las te vorm sonder om die sweistyd so ver te verleng dat die vlegsel verkleur, die stringe oormatig sag word of die railoppervlak erg ingeduik raak.
Die soliede koperrail dien gewoonlik as 'n groter hitteput as die vlegsel. Elektrode geometrie en deel rangskikking moet dus 'n geskikte hittebalans tussen die twee kante van die verbinding skep.
Die gevlegte struktuur tree nie op soos soliede vel nie
Kopervlegsel bevat baie fyn drade met klein kontakpunte tussen hulle. Voordat dit gekompakteer word, word die elektriese weerstand binne die bondel nie so eweredig versprei as wat dit in 'n soliede strook sou wees nie.
Wanneer elektrodekrag toegepas word, kan die stringe:
- Beweeg sywaarts;
- Versprei buite die beoogde gesamentlike area;
- Produseer 'n ongelyke gekompakteerde dikte;
- Skep plaaslike hoë-weerstand kontakpunte;
- Raak vasgevang buite die elektrode gesig;
- Skei tydens sny of hantering.
'n Toebehore wat slegs die buitekante van die vlegsel opspoor, is dalk nie genoeg nie. Die gereedskap moet die vlegsel naby die sweisarea ondersteun en beheer hoe die drade beweeg soos die druk toeneem.
Oppervlaktoestand verander die sweisvenster
Kaal koper ontwikkel oppervlakoksiede tydens berging en hantering. Olie, stof, smeermiddel en vingerafdrukke kan ook variasie tussen dele verhoog.
Vertinkte kopervlegsel tree anders op as kaal kopervlegsel omdat die blikbedekking die koppelvlaktoestand verander. Oormatige hitte kan laagverlies, oppervlakbesoedeling of materiaaloptel op die elektrode veroorsaak.
Die verskaffer moet weet of die vlegsel en rail is:
- Kaal koper;
- Geblikte koper;
- Silwer-bedekte koper;
- Nikkel-bedekte koper;
- Chemies behandel;
- Besoedel deur olie of verwerkingsresidu.
Om die deklaag te verander nadat die sweisskedule vasgestel is, kan nuwe toetsing vereis.
Meganiese sterkte is nie die enigste aanvaardingsvereiste nie
'n Gewrig kan 'n trektoets weerstaan en steeds swak presteer in diens as sy kontakweerstand te hoog is of as dit onstabiel raak na herhaalde buiging.
Kopervlegsels moet moontlik aan verskeie vereistes terselfdertyd voldoen:
- Meganiese treksterkte;
- Lae gewrigweerstand;
- Beheerde temperatuurstyging;
- Buig buigsaamheid;
- Moegheidsweerstand;
- Dimensionele akkuraatheid;
- Aanvaarbare oppervlakvoorkoms;
- Konsekwentheid oor 'n produksiegroep.
Hierdie vereistes moet gedefinieer word voordat die finale masjien en gereedskap goedgekeur word.
Kopervlegsel-eindverdigting is nie dieselfde as railsweiswerk nie
Een van die mees algemene aankoopfoute is die behandeling van vlegpunt-verdigting en vlegsel-tot-railsweiswerk as dieselfde bewerking.
Dit is verwante prosesse, maar hulle los verskillende produksieprobleme op.
Wat Copper Braid End Compacting doen
Eindverdigting gebruik beheerde elektriese verhitting en druk om die los koperstringe in 'n digte gedeelte te konsolideer. Die gekompakteerde area kan dan gesny, gepons, aan 'n terminaal vasgesweis of met 'n soliede rail saamgevoeg word.
'n Beheerde eind-verdigtingsproses kan help:
- Voorkom dat stringe los raak na sny;
- Hou die vlegselwydte en -dikte binne 'n herhaalbare reeks;
- Skep 'n stabiele area vir daaropvolgende sweiswerk;
- Verbeter posisionering in 'n monteertoestel;
- Berei die einde voor vir boor of pons;
- Verminder handmatige snoei en hervorm.
Vir bondelproduksie, HAIFEI'sHFDB-660 outomatiese kopervlegsels krimp- en snymasjienintegreer voeding, weerstandsverhitting, eindvorming en sny in een produksiesiklus.
Vir ander vleg afmetings en produksie reëlings, diekopervlegdraad outomatiese vierkantsweismasjienkan geëvalueer word volgens die vereiste vlegselgrootte, gekompakteerde afmetings en voltooide lengte.
Wanneer die einde gekompakteer moet word voordat dit gesweis word
Vooraf-kompaktering is gewoonlik die moeite werd om te evalueer wanneer:
- Die vlegsels versprei tydens laai;
- Die sweislas vereis 'n gedefinieerde kontakarea;
- Die voltooide samestelling het 'n streng diktelimiet;
- Die vlegsel moet gepons word voor montering;
- Outomatiese laai vereis 'n stabiele eindvorm;
- Los stringe skep inkonsekwente elektrodekontak;
- Verskeie vleggroottes benodig herhaalbare produksieresepte.
Voor-samestelling waarborg nie outomaties 'n goeie vlegsel-tot-railverbinding nie. Die gekompakteerde gedeelte moet steeds geskikte digtheid, afmetings en oppervlaktoestand hê vir die volgende sweisproses.
MFDC Weerstandsweiswerk vir Kopervlegsel aan Koperrail
MFDC-weerstandsweiswerk word dikwels oorweeg wanneer 'n gekompakteerde kopervlegsel aan 'n soliede koperrail by een of meer gedefinieerde posisies verbind moet word.
Die sweistransformator lewer beheerde gelykstroom deur die elektrodes en die werkstukke. Hitte word by die elektriese kontakvlakke opgewek terwyl die sweiskop druk behou.
Toepassings geskik vir MFDC-sweiswerk
MFDC-sweiswerk kan geskik wees wanneer:
- Die vlegselpunt is reeds gekompakteer;
- Die gewrigsarea is relatief gekonsentreer;
- Elektrodes kan beide kante van die samestelling bereik;
- Die onderdeel kan akkuraat in 'n armatuur vasgehou word;
- Kort sweissiklusse word vereis;
- Verskeie sweispunte word gebruik in plaas van een breë gebonde area;
- Die produksielyn vereis programmeerbare sweisresepte.
Vir hoë-volume produksie kan die masjien gekombineer word met outomatiese deellaai, servoposisionering, sweismonitering en afvoerbande. Die outomatiseringsvlak moet gekies word volgens die onderdeelvariante en produksieteiken eerder as om bygevoeg te word sonder 'n duidelike siklus-tydvoordeel.
Veranderlikes wat die MFDC-sweisresultaat beheer
-
Sweisstroom en tyd
Koper vereis gewoonlik hoë sweisstroom en 'n noukeurig beheerde sweisduur. As die stroom te laag is, sal die koppelvlak moontlik nie 'n sterk gewrig ontwikkel nie. As die sweistyd onnodig lank is, versprei hitte na die omliggende vlegsel en rail.
Gegradeerde transformatorkapasiteit alleen is nie genoeg om masjien geskiktheid te bevestig nie. Sekondêre-stroomvermoë, kabellengte, keeldiepte, elektrodegeometrie en dienssiklus moet ook hersien word.
-
Elektrode Krag
Die sweiskop moet voldoende en herhaalbare krag toepas voordat stroom begin. Te min krag kan boogvorming, uitsetting of onstabiele kontakweerstand veroorsaak. Oormatige krag kan die vlegsel buite die beoogde sweisarea platmaak of die koppelvlakweerstand wat benodig word vir verhitting verminder.
Die kop moet ook die werkstuk volg aangesien die koper sag word tydens sweiswerk.
-
Elektrode Vorm
Elektrodegrootte en gesiggeometrie beïnvloed stroomdigtheid, inkeping en hitteverspreiding. 'n Baie klein elektrodevlak kan stroom konsentreer, maar laat diep oppervlakmerke. 'n Groot gesig kan stroomdigtheid verminder en meer masjienkapasiteit benodig.
Die elektrode-ontwerp moet gebaseer wees op die vereiste sweisarea en die toeganklike spasie rondom die busstaaf.
-
Verkoeling
Die transformator, sekondêre geleiers, elektrodehouers en elektrodedoppe benodig voldoende waterverkoeling. As die elektrodetemperatuur aanhou styg tydens 'n skof, kan gewrigskwaliteit en elektrodelewe verander, al bly die beheerderinstellings dieselfde.
Watervloei en inlaattemperatuur moet dus as produksieparameters hanteer word eerder as as algemene nutsinligting.
Armatuurontwerp vir vlegsel-tot-railsweiswerk
Die armatuur moet die soliede busstaaf opspoor terwyl die vlegsel naby die gewrig ondersteun word. Dit moet ook die gekompakteerde gedeelte plat hou en verhoed dat die buigsame gedeelte die gewrig uit posisie trek.
'n Produksie-toebehore benodig dalk:
- Busstaafplaaspenne;
- Vleg breedte gidse;
- Verstelbare eindstoppe;
- Klemme buite die sweisarea;
- Vervangbare koper- of isolerende steunblokke;
- Sensors wat deelteenwoordigheid bevestig;
- Opruiming vir vervanging van elektrodes;
- Vinnige-verander gereedskap vir verskillende produkte.
’n Kragtige sweisbron kan nie vergoed vir ’n vlegsel wat van posisie verander tussen siklusse nie.
Diffusiesweising vir groter koperkontakgebiede
Diffusiesweiswerk moet oorweeg word wanneer die las binding oor 'n breër area vereis as wat konvensionele puntsweiswerk kan voorsien.
In 'n weerstandsverhitte-diffusiesweisproses word die werkstukke onder beheerde druk gehou terwyl elektriese verhitting die voegarea na die vereiste verwerkingstoestand verhoog. Die hitte en druk konsolideer die koper-koppelvlakke sonder om op geïsoleerde weerstand-sweisklompies staat te maak.
Wanneer diffusiesweiswerk meer geskik kan wees
Die proses is die moeite werd om te evalueer wanneer:
- Die vlegsel of buigsame verbinding het 'n relatief wye kontakarea;
- Die gewrig vereis lae en konsekwente kontakweerstand;
- 'n Breë gebonde seksie word verkies bo verskeie individuele kolle;
- Die kopervlegsel moet aan 'n soliede koperverbindingsblok verbind word;
- Die voltooide deel word in 'n hoë-elektriese samestelling gebruik;
- Batch-tot-batch dimensionele en elektriese konsekwentheid is belangrik.
HAIFEI se koperdiffusie-sweistoerusting kan volgens die gewrigsarea, geleierstruktuur, vereiste druk en produksiereëling gekonfigureer word.
Prosesfaktore wat bevestig moet word
Die keuse van diffusiesweismasjien moet oorweeg word:
- Werklike kontakwydte en lengte;
- Totale koperdikte;
- Vlegseldigtheid;
- Busstaafafmetings;
- Oppervlakbedekking;
- Drukverspreiding;
- Verhitting temperatuur;
- Verhitting en houtyd;
- Verkoeling reëling;
- Armatuur en grafiet-gereedskapontwerp;
- Vereiste siklustyd.
’n Groter sweisarea verhoog gewoonlik die vereiste masjienkapasiteit en stel groter vraag na drukuniformiteit. As een kant van die gewrig minder druk ontvang, kan die voltooide binding ongelyk wees, selfs al lyk die vertoonde verwarmingsparameters normaal.
MFDC-puntsweiswerk of diffusiesweiswerk?
Nie een van die prosesse is universeel beter nie.
MFDC-sweiswerk is oor die algemeen meer geskik vir diskrete lasposisies en korter siklusse. Diffusiesweiswerk is meer geskik wanneer die produk 'n breë kontakarea en beheerde konsolidasie oor die las vereis.
| Seleksie faktor | MFDC weerstand sweiswerk | Diffusiesweis |
| Tipiese gewrigsvorm | Een of meer gelokaliseerde sweisareas | Breë kontak area |
| Breë kontak area | Kort, gekonsentreerde sweissiklus | Verhitting, drukhou en verkoelingsiklus |
| Elektrode of gereedskap | Koper-legeringselektrodes | Toepassing-spesifieke drukgereedskap, wat dikwels grafietkomponente insluit |
| Oppervlakte voorkoms | Plaaslike elektrodemerke kan bly | Breë saamgeperste of verhitte area |
| Vernaamste produksie kommer | Stroomkonsentrasie en elektrodetoestand | Eenvormige hitte- en drukverspreiding |
| Beste manier om geskiktheid te bevestig | Monstersweis- en gewrigstoetsing | Monstersweis- en gewrigstoetsing |
Indien die toepassing meerlaag koperfoelie eerder as gevlegte geleier behels, kan diffusiesweiswerk ook as deel van die buigsame railvervaardigingsproses geëvalueer word.
Wanneer moet ultrasoniese sweiswerk oorweeg word?
Ultrasoniese metaalsweiswerk gebruik hoë-frekwensie meganiese vibrasie en klemkrag om 'n vaste-las te vorm. Dit kan geskik wees vir fyn kopergeleiers, kabelpunte en sekere terminale strukture.
Die proses kan oorweeg word wanneer:
- Die geleier--deursnit is binne die sweiser se gekwalifiseerde reeks;
- Die terminale geometrie ondersteun stabiele klem;
- Die gesamentlike area is toeganklik vir die sonotrode en aambeeld;
- Geen vulmetaal word verkies nie;
- Die toepassing vereis beperkte eksterne hitte-insette;
- Die vlegselkonstruksie kan gekonsolideer word sonder stringskade.
Sonotrode-ontwerp, vlegwydte, stapeldikte en terminale ondersteuning is belangrik. 'n Masjien wat slegs volgens nominale kabeldwarssnit gekies is, sal dalk nie 'n stabiele proses vir 'n wye of buitengewoon gevormde kopervlegsel verskaf nie.
Vir 'n groot vlegsel-tot-railkontakarea, moet ultrasoniese sweiswerk vergelyk word met weerstands- en diffusiesweising deur fisiese proewe.
Wanneer is krimp 'n beter keuse?
Krimping vorm die verbinding meganies deur die vlegsel binne-in 'n terminaal, huls of ferrule saam te druk. Dit benodig nie 'n sweiskragbron nie, maar dit vereis wel 'n gesamentlike struktuur wat ontwerp is vir krimp.
Krimping kan geskik wees wanneer:
- Die vlegsel kan in 'n geslote of oop-vatterminaal geplaas word;
- Die samestelling laat 'n groter terminale struktuur toe;
- 'n Meganiese verbinding is aanvaarbaar;
- Gereedskap kan die kompressiehoogte beheer;
- Die krimp kan geïnspekteer en trek-getoets word;
- Die produksielyn sluit reeds terminale voeding en pers in.
'n Plat vlegsel wat direk op 'n soliede rail geplaas word, kan nie eenvoudig "gekrimp" word nie, tensy die onderdeel 'n geskikte meganiese retensie-eienskap insluit.
Krimphoogte, eindmateriaal, platering en vlegselvulling moet beheer word. Oormatige druk kan die stringe beskadig, terwyl onvoldoende druk hoë weerstand of swak treksterkte kan produseer.
Wanneer moet soldering geëvalueer word?
Soldeer verbind die komponente deur 'n vulmetaal met 'n laer smelttemperatuur as die koperbasismateriaal te gebruik.
Dit kan oorweeg word vir komplekse voegvorms of toepassings waar vulmetaal aanvaarbaar is. Die vervaardiger moet egter rekening hou met:
- Fluksresidu;
- Gesamentlike skoonmaak;
- Langer verhitting en verkoeling tyd;
- 'n Groter hitte-geaffekteerde area;
- Moontlike vlegstyfheid;
- Vulmiddel-metaalbeheer;
- Operateursvaardigheid of outomatiseringsvereistes;
- Elektriese weerstand van die voltooide gewrig.
Vir 'n buigsame koperverbinding kan hitte wat verby die verbinding beweeg, buigsaamheid naby die rail verminder. Dit moet tydens produktoetsing nagegaan word.
Algemene kopervlegsels-sweisprobleme
Los stringe na sny
Los stringe dui gewoonlik aan dat die sny buite die ten volle gekompakteerde gedeelte is of dat die vlegsel nie eweredig gekonsolideer is voor sny nie.
Kontroleer:
- Verhittingsposisie;
- saamgeperste lengte;
- Drukverspreiding;
- Sny posisie;
- Lemvryhoogte;
- Vlegspanning tydens voeding;
- Strandbeweging voor druk.
Om die snyer nader aan die gekompakteerde area te skuif kan help, maar dit behoort nie die materiaal wat beskikbaar is vir die volgende sweisoperasie te verminder nie.
Vir 'n meer gedetailleerde verduideliking, lees Hoe om kopervlegsels te sny sonder om te rafel.
Swak vlegsel-tot-Vlegstuk
'n Voeg kan misluk omdat die sweisenergie te laag is, die druk onvanpas is of die werklike kontakarea tussen dele verander.
Inspekteer:
- Vleg-einddigtheid;
- Die toestand van die railoppervlak;
- Deel posisionering;
- Elektrode-belyning;
- Huidige aflewering;
- Sweistyd;
- Force herhaalbaarheid;
- Elektrodeslytasie;
- Armatuur beweging.
Verhoogde stroom sonder om die oorsaak te identifiseer, kan meer verkleuring of uitsetting veroorsaak sonder om konsekwentheid te verbeter.
Hoë kontakweerstand
Hoë gewrigweerstand kan die gevolg wees van onvolledige binding, oppervlakbesoedeling, 'n ondermaat gewrigsarea of interne leemtes in die gekompakteerde vlegsel.
Die las moet getoets word deur 'n toepaslike lae-weerstandmetingsmetode te gebruik. Sondeposisie en toetsstroom moet konsekwent bly, anders kan die metingstelsel misleidende verskille tussen monsters skep.
Vir hoë-stroomprodukte kan 'n temperatuur-stygingstoets onder die gespesifiseerde bedryfslas probleme openbaar wat nie uit 'n eenvoudige trektoets duidelik blyk nie.
Oormatige verkleuring
Koperverkleuring hou verband met temperatuur, blootstellingstyd en oppervlakoksidasie. Dit kan aandui dat die verhittingsiklus te lank is, verkoeling onvoldoende is of hitte verder as die beoogde voeg versprei.
Kontroleer of:
- Die stroom is hoog genoeg om 'n korter siklus toe te laat;
- Elektrode- en gereedskapverkoeling werk korrek;
- Die werkstukoppervlak is skoon;
- Druk word op die regte tyd toegepas;
- Die gewrig word gehou tydens afkoeling;
- Die visuele vereiste is versoenbaar met die geselekteerde proses.
Verkleuring alleen bepaal nie gewrigsterkte nie, maar dit kan onaanvaarbaar wees vir die finale produk of dui op swak termiese beheer.
Elektrode plak
Elektrode vassit kan die gevolg wees van oormatige koppelvlaktemperatuur, koperopname, beskadigde elektrodevlakke of onvanpaste verkoeling.
Die instandhoudingsplan moet definieer:
- Elektrode materiaal;
- Punt meetkunde;
- Aantrekmetode;
- Aantrek frekwensie;
- Vervangingskriteria;
- Verkoeling-watervloei;
- Kontrole van elektrodebelyning.
Elektrodes moet nie geklee word voordat hul oorspronklike geometrie verander is sonder om aan te teken hoeveel sweislasse voltooi is nie. Produksieproewe moet gebruik word om 'n realistiese onderhoudsinterval vas te stel.
Onstabiele gekompakteerde afmetings
Variasie in gekompakteerde breedte of dikte kan armatuurlading beïnvloed en die kontakarea tydens die finale sweislas verander.
Moontlike oorsake sluit in:
- Inkonsekwente vlegvoerspanning;
- Variasie in inkomende vlegselwydte;
- Verkeerde gereedskapspeling;
- Ongelyke druk;
- Gereedskapslytasie;
- Verhitting buite die gespesifiseerde reeks;
- Materiaal van verskillende verskaffers of groepe.
Inkomende vlegselspesifikasies moet saam met die masjienparameters beheer word.
Skade aan die Tin Coating
Geblikte kopervlegsel vereis noukeurige beheer van hitte-insette. Oormatige verhitting kan die deklaag versteur, gereedskap besoedel of 'n ongelyke oppervlak rondom die voeg laat.
Die verskaffer moet die werklike bedekte vlegsel toets eerder as om kaal kopermonsters as 'n plaasvervanger te gebruik. Die voltooide las moet ook volgens sy elektriese, meganiese en korrosievereistes geëvalueer word.
Gereelde vrae oor kopervlegsels
V: Kan kopervlegsel direk aan 'n soliede koperrail vasgesweis word?
A: Ja, sekere vleg- en railstrukture kan verbind word deur weerstandsweiswerk, diffusiesweiswerk of 'n ander gekwalifiseerde proses te gebruik. Dit word dikwels aanbeveel om die vlegpunt vooraf te verdig, want los stringe maak posisionering en hitteverspreiding moeiliker.
Die finale metode moet gekies word volgens die voegarea, vlegselkonstruksie, raildikte en vereiste elektriese werkverrigting.
V: Moet die vlegsel-eind gekompakteer word voordat dit gesweis word?
A: Kompaktering word aanbeveel wanneer die los vlegsel nie konsekwent gelokaliseer kan word nie of wanneer die finale sweislas 'n beheerde kontakarea vereis. Dit maak die vlegsel ook makliker om te sny, pons, laai en inspekteer.
'n Afsonderlike verdigtingstap mag nie vir elke las nodig wees nie, veral wanneer die geselekteerde sweisproses die drade as deel van dieselfde siklus konsolideer.
V: Kan geblikte kopervlegsel weerstandsgesweis word?
A: Sommige geblikte kopervlegsels kan weerstandsgesweis word, maar die deklaag verander die koppelvlaktoestand en kan elektrode-kontaminasie beïnvloed. Toetsing moet die werklike geplateerde vlegsel en busstaaf gebruik.
Die voltooide las moet nagegaan word vir coatingskade, treksterkte, weerstand en temperatuurstyging.
V: Is kopervlegselsweis dieselfde as krimp?
A: Nee. Sweiswerk vorm 'n metallurgiese binding deur hitte, druk of meganiese vibrasie te gebruik. Krimping skep 'n meganiese verbinding deur die vlegsel binne 'n terminaal of huls saam te druk.
Albei kan 'n elektriese verbinding verskaf, maar hul gereedskap, gesamentlike ontwerp en inspeksiemetodes verskil.
V: Is MFDC of diffusiesweising beter vir kopervlegsel?
A: MFDC-sweiswerk is oor die algemeen geskik vir gelokaliseerde sweisposisies en relatief kort siklusse. Diffusiesweiswerk is meer geskik vir breër kontakareas waar hitte en druk oor die las versprei moet word.
Die voorkeurproses hang af van die werkstukgeometrie en aanvaardingsvereistes. 'n Voorbeeldproef bied 'n meer betroubare antwoord as om masjienspesifikasies alleen te vergelyk.
V: Kan een masjien verskillende kopervlegsels-groottes verwerk?
A: 'n Masjien kan verskeie vleggroottes verwerk as sy stroom, druk, gereedskapreeks en voerstelsel dit kan dek. Verskillende vlegwydtes of gekompakteerde afmetings kan vervangingsgereedskap en aparte parameterresepte vereis.
Die verskaffer moet elke beplande grootte hersien voordat die masjienreeks bevestig word.
V: Hoe kan los koperstringe voorkom word nadat dit gesny is?
A: Die vlegsel moet ten volle gekonsolideer word voordat die snyer daardeur beweeg. Verhittingsposisie, gekompakteerde lengte, drukverspreiding, lemtoestand en snyplek beïnvloed alles die resultaat.
Sny deur 'n gedeeltelik gekompakteerde oorgangsarea is 'n algemene oorsaak van los stringe.
V: Waarom is monstersweiswerk nodig voordat die masjien gekies word?
A: Kopervlegsels wissel in breedte, draadkonstruksie, laag, voegarea en kwaliteitvereistes. 'n Masjien wat slegs uit 'n katalogus gekies word, kan onvoldoende stroom, onvanpaste druk of die verkeerde gereedskapreëling verskaf.
Monstersweiswerk verifieer die proses, vestig 'n aanvanklike parametervenster en verskaf onderdele vir meganiese en elektriese toetsing.
Kry 'n kopervlegsel-sweisproses-aanbeveling
'n Geskikte kopervlegsel-sweisoplossing begin by die werklike materiaal en lasstruktuur.
HAIFEI verskaf kopervlegsel-toerusting, MFDC-weerstandsweisstelsels, koperdiffusiesweismasjiene en pasgemaakte produksielyne. Ons ingenieurs kan kyk of jou toepassing eindverdigting, direkte railsweiswerk of 'n geïntegreerde proses vereis.
Stuur asseblief:
- Kopervlegsel spesifikasie;
- Busstaaf tekening;
- Materiaal en oppervlakbedekking;
- Gesamentlike afmetings;
- Vereiste trekkrag of elektriese werkverrigting;
- Produksieteiken;
- Voorkeur outomatisering vlak;
- Werkstukfoto's of fisiese monsters.
Ons kan dan die proses evalueer, monstertoetse reël waar nodig en 'n masjienkonfigurasie voorberei gebaseer op die werklike produksietoestande.
Stuur jou kopervlegsel en busstaaftekening