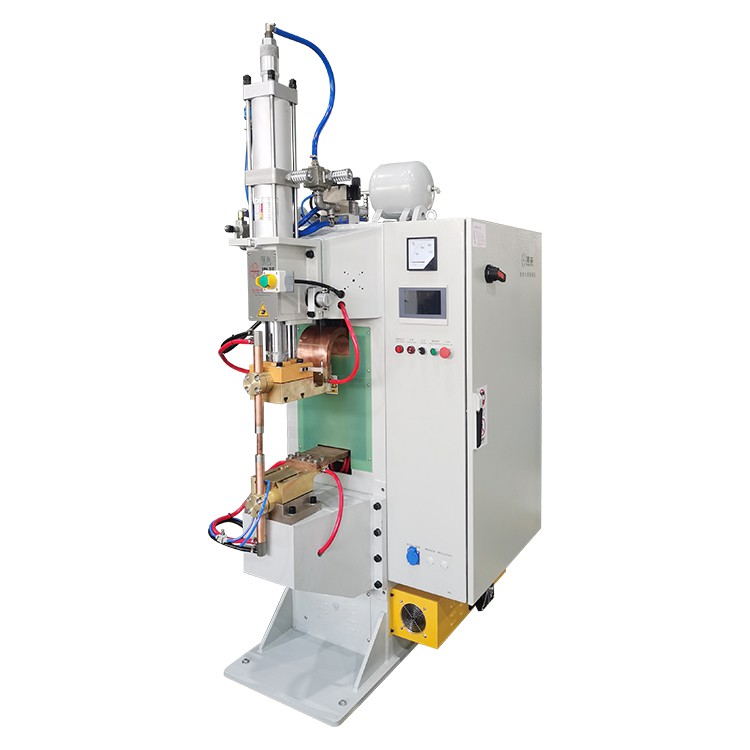
Op die gebied van moderne industriële vervaardiging,medium frekwensie puntsweisershet kerntoerusting geword in nywerhede soos motorvervaardiging, vervaardiging van huishoudelike toestelle en metaalverwerking vanweë hul doeltreffende en presiese sweiswerkverrigting. Baie operateurs het egter steeds vrae oor hoe mediumfrekwensie-puntsweismasjiene werk, veral met betrekking tot hul huidige variasiepatroon -spesifiek, gedurende watter stadium van die sweisproses die stroom hoogtepunt bereik. Hierdie kwessie hou nie net verband met sweiskwaliteit nie, maar beïnvloed ook toerusting se energieverbruik en lewensduur direk. Hierdie artikel sal 'n in-diepte ontleding van die huidige variasiepatroon in mediumfrekwensie-puntsweismasjiene verskaf vanuit beide tegniese beginsels en praktiese werkingsperspektiewe.
I. Werksbeginsel en huidige kenmerke van mediumfrekwensie-kolsweisers
- Mediumfrekwensie-puntsweisers gebruik mediumfrekwensie-omskakelaartegnologie om nutskrag (50/60Hz) om te skakel na mediumfrekwensie-GS-krag (tipies 1kHz-4kHz), wat dan omgeskakel word om hoëstroom uit te voer. In vergelyking met tradisionele WS-sweisers, is hul huidige uitset meer stabiel, reaksiespoed is vinniger, en hulle maak voorsiening vir presiese beheer van sweisenergie.
- In hierdie proses word die huidige verandering in amedium frekwensie puntsweismasjienis nie eenvormig versprei nie, maar word dinamies aangepas volgens die sweisstadium. Die kernproses kan in drie fases verdeel word:
- Squeeze stadium:Die elektrodes kontak die werkstukke en plaas druk om gapings uit te skakel. Die stroom op hierdie stadium is baie klein of selfs nul.
- Sweisstadium:Die elektrodes word aangeskakel, en die stroom styg vinnig tot die vasgestelde waarde om metaalsmelting te verkry.
- Hou verhoog:Die stroom word afgesny, maar druk word gehandhaaf om te verseker dat die sweisklomp stol.
- Sleutel gevolgtrekking:Die huidige pieke tydens diesweis stadium, en die duur is uiters kort (tipies 'n paar millisekondes tot 'n paar honderd millisekondes). Hierdie oombliklike hoë stroom is die kernvoorwaarde vir die vorming van 'n hoë-gehalte sweisklomp.
II. Vormingsmeganisme en beïnvloedende faktore van piekstroom
- Tydens die werking van 'nmedium frekwensie puntsweismasjien, is die voorkoms van piekstroom nou verwant aan die volgende faktore:
Materiaal eienskappe en sweisvereistes
- Metaalweerstand:Materiale met hoë weerstand (bv. vlekvrye staal) genereer meer hitte onder dieselfde stroom, wat moontlik 'n korter piekstroomduur benodig om oorverhitting te voorkom.
- Bladdikte:Dikker werkstukke benodig hoër stroom om die metaallae binne te dring. Byvoorbeeld, sweis van 2 mm staalplaat mag 'n piekstroom van meer as 10kA vereis, terwyl dunplaatsweiswerk dalk net 2kA-5kA benodig.
Toerustingparameterinstellings
- Vooraf ingestelde stroom en tyd:Operateurs moet die piekstroom en die duur daarvan volgens prosesvereistes instel. Byvoorbeeld, in motorsweiswerk kan die piekstroom op 8kA gestel word met 'n duur van 20ms.
- Elektrode Krag:Onvoldoende krag verhoog kontakweerstand, wat hoër stroom vir kompensasie vereis; oormatige krag kan die werkstuk verpletter, wat laer stroom noodsaak.
- Dinamiese reaksie-kenmerke
Die omskakelaar van 'n mediumfrekwensie-puntsweismasjien kan binne 1 ms op stroomveranderinge reageer, wat 'n vinnige styging tot die voorafbepaalde piek tydens die sweisstadium verseker. Hierdie oombliklike hoë stroom konsentreer energie om die metaal te smelt terwyl dit die hitte--geaffekteerde sone verminder en werkstukvervorming voorkom.
III. Bedryfsvoorstelle vir die optimalisering van piekstroom
Om die prestasie van 'n ten volle te benutmedium frekwensie puntsweismasjien, moet operateurs aandag gee aan die volgende praktiese punte:
Presiese passing van prosesparameters
- Bepaal die huidige-tydkurwe vir verskillende materiale deur toetsing. Byvoorbeeld, aluminiumsweiswerk vereis 'n "hoë stroom, kort tyd"-modus, terwyl gegalvaniseerde staalplate 'n verlengde druktyd benodig om oppervlakoksidasie te verminder.
- Gebruik sweiskwaliteitmoniteringstelsels (bv. dinamiese weerstandbespeuring) om intydse-terugvoer te verskaf oor of die piekstroom aan standaarde voldoen.
Beheer elektrode toestand
- Maak die elektrodepunte gereeld skoon om verhoogde kontakweerstand van oksiedlae of kontaminante te vermy, wat kan lei tot abnormale stygings in huidige aanvraag.
- Gebruik water-verkoelde elektrode-ontwerpe om te verhoed dat die elektrodemateriaal versag onder hoë temperature, wat drukstabiliteit beïnvloed.
Toerusting Onderhoud en Kalibrasie
- Inspekteer maandeliks die isolasieprestasie van omskakelaarmodules en transformators om stroomuitsetakkuraatheid te verseker.
- Kalibreer stroomsensors om afwykings van die werklike piek vanaf die vasgestelde waarde as gevolg van meetfoute te voorkom.
IV. Risiko's en teenmaatreëls vir abnormale piekstroom
As die piekstroom van amedium frekwensie puntsweismasjien onbeheerd raak, kan dit die volgende probleme veroorsaak:
- Sweis oorverbranding:Oormatige stroom of te lang duur veroorsaak oormatige metaalsmelting, wat lei tot leemtes of krake.
- Dra van toerusting:Deurlopende oorlading verkort die lewensduur van die omskakelaar en verhoog instandhoudingskoste.
- Energievermorsing:Onnodige piekstroom verhoog elektrisiteitskoste, wat groot-skaalse produksie aansienlik beïnvloed.
Oplossings:
- Stel aanpasbare beheeralgoritmes bekend om stroom dinamies aan te pas gebaseer op werkstuktoestande.
- Stel huidige drempelalarmfunksies in om abnormale sweisprosesse onmiddellik te onderbreek.
Gevolgtrekking
Die piekstroom van 'n mediumfrekwensie-puntsweismasjien word in die sweisstadium gekonsentreer, en die grootte en duur daarvan bepaal die sweiskwaliteit direk. Deur wetenskaplik parameters op te stel en toerusting streng te onderhou, kan maatskappye nie net produkopbrengs verbeter nie, maar ook energieverbruik en koste verminder. Met die ontwikkeling van intelligente beheer tegnologie, toekomstige huidige beheer inmedium frekwensie puntsweiserssal meer presies word, wat vervaardiging verder bevorder na groter doeltreffendheid en volhoubaarheid.