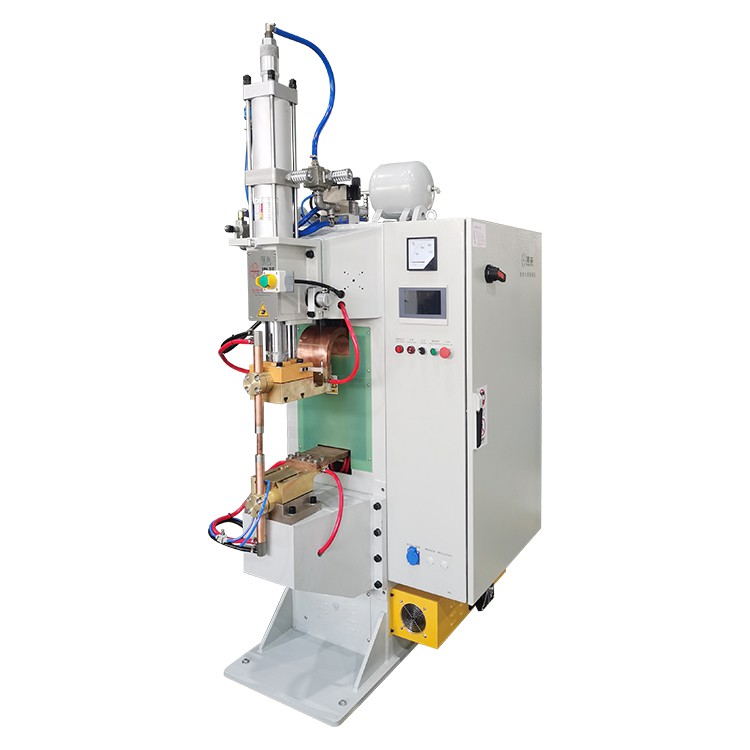
Buigsame verbindings van aluminiumword toenemend gebruik in EV-batterye, energiebergingstelsels, kragtoerusting, lae-elektriese produkte en hoë-buigsame verbindingsamestellings. In vergelyking met buigsame koperverbindings, is buigsame aluminiumverbindings ligter, meer koste-doeltreffend en bied goeie elektriese en termiese geleidingsvermoë. Om hierdie rede oorweeg baie batterypak, energiebergingskabinette, railverbinding en buigsame geleidende komponentprojekte nou buigsame verbindings van aluminiumfoelie.
Sweis aluminium buigsame verbindings is egter nie eenvoudig nie. By die gebruik van 'naluminium diffusie sweismasjienom meerlaagse aluminiumfoelie buigsame verbindings te sweis, is een algemene probleem delaminering. Die oppervlak lyk dalk behoorlik gedruk na sweiswerk, maar tydens skiltoetsing, buig- of trektoetsing kan die lae skei, losmaak of nie stewig bind nie. In baie gevalle gaan die rande eerste oop.
Hierdie tipe defek moet nie bloot as "nie genoeg temperatuur" of "nie genoeg druk" verduidelik word nie. Die stabiliteit van aluminium buigsame verbindingsdiffusie-sweiswerk hang af van verskeie faktore, insluitend die aluminiumoksiedlaag, laag-tot-laagkontak, plaatvlakheid, temperatuurbeheer, drukoordrag, houtyd, masjienverseëling en na-sweisverkoeling. Om delaminering te verbeter, moet die werklike bindingskoppelvlak stap vir stap nagegaan word.


Delaminering word gewoonlik nie deur een enkele parameter veroorsaak nie
Die toestand van die oppervlak van aluminiumfoelie is belangriker as wat baie mense besef
Aluminium vorm natuurlik 'n oksiedlaag op sy oppervlak, en hierdie oksiedlaag is relatief stabiel. In diffusiesweiswerk is die ideale toestand dat elke aluminiumfoelielaag noue kontak maak met die volgende laag en dan 'n stabiele binding vorm onder temperatuur, druk en tyd.
As oksiedfilm, olie, stof of rolresidu op die oppervlak bly, kan dit as 'n versperring tussen lae dien. Baie fabrieke vee net die aluminiumfoelie af voor sweiswerk, maar afvee verwyder gewoonlik net 'n bietjie olie en los stof. Dit los nie die oksiedfilmkwessie ten volle op nie. 'n Oppervlak lyk dalk skoon, maar die bindingsvlak is dalk steeds nie gereed vir betroubare diffusiesweiswerk nie.
In 'n meerlaagse aluminiumfoeliestapel kan een laag wat swak pas, 'n verborge defek skep
'n Buigsame verbinding van aluminium word gewoonlik nie van 'n enkele vel gemaak nie. Dit is gemaak van baie dun aluminiumfoelie lae wat saam gestapel is. Elke laag moet styf in die sweisarea pas. As sommige lae randopheffing, brame, wanbelyning of gapings het, kan plaaslike swak binding na sweiswerk voorkom.
Die moeilike deel is dat hierdie gebrek dalk nie van buite sigbaar is nie. Die oppervlak kan plat lyk, en die einde kan goed gedruk lyk, maar die binneste lae is dalk nie heeltemal gebind nie. Die probleem word eers sigbaar wanneer die kliënt afskil-, buig-, trek- of elektriese toetse uitvoer.
Korrekte masjieninstellings beteken nie altyd dat die werklike bindingskoppelvlak stabiel is nie
Baie fabrieke neem aan dat as die temperatuur, druk en tydinstellings korrek is, die produk behoorlik moet sweis. In werklike produksie kan daar egter 'n gaping wees tussen die gestelde parameters en die werklike toestand by die sweiskoppelvlak.
Die masjien kan byvoorbeeld wys dat die vereiste druk bereik is, maar as die plaat nie plat is nie of die grafietplaat gedra is, kan die druk nie eweredig oor die sweisarea oorgedra word nie. Die masjien kan wys dat die temperatuur korrek is, maar 'n breë aluminiumfoeliekoppelaar kan steeds oneweredig warm word. Die materiaal kan skoon lyk, maar die oksiedlaag kan steeds binding blokkeer. Hierdie probleme kan veroorsaak dat sommige dele verbygaan en ander onder dieselfde parameterinstellings delamineer.
Waarom is aluminium moeiliker as koper in diffusiesweiswerk?
Aluminiumoksied is stabiel, en gewone afvee is nie genoeg nie
Aluminium vorm natuurlik 'n oksiedfilm wanneer dit aan lug blootgestel word. Hierdie oksiedfilm beskerm aluminium teen verdere korrosie, maar in diffusiesweiswerk kan dit direkte kontak tussen aluminiumfoelie lae voorkom. As die oksiedfilm nie effektief gebreek, ontwrig of versprei word nie, is dit moeilik om 'n stabiele laag-tot-laagbinding te vorm.
Dit is een rede waarom aluminium buigsame verbindings meer geneig is tot delaminering as buigsame koperverbindings. Koper vereis ook skoon oppervlaktes, maar aluminiumoksied is meer sensitief en stel hoër eise aan oppervlakvoorbereiding, druk en die sweisomgewing.
Aluminium gelei hitte vinnig, wat die temperatuurvenster meer sensitief maak
Aluminium het goeie termiese geleidingsvermoë. Dit is 'n voordeel vir geleidende verbindings, maar dit skep ook uitdagings tydens sweiswerk. Hitte kan vinnig deur die materiaal versprei. As die temperatuur te laag is of die houtyd te kort is, kan binding tussen lae onvoldoende wees. As die temperatuur te hoog is, kan die aluminiumfoelie plaaslik sag word, dieper merke skep, afmetings verander of op die oppervlak donkerder word.
Om hierdie rede, aluminium buigsame verbinding diffusie sweis is nie 'n kwessie van bloot die verhoging van temperatuur. Die proses benodig 'n geskikte temperatuur-, druk- en houtydvenster-.
Dun aluminiumfoelies en veelvuldige lae maak drukoordrag moeiliker om te beheer
Wanneer baie dun aluminiumfoelies saam gestapel word, kan die buitenste lae en binnelae nie presies dieselfde druk ontvang nie. As die plaat nie plat is nie, die bevestiging onstabiel is, of die foelie het kante of brame opgelig het, kan druk nie elke laag eweredig bereik nie.
Ongelyke druk veroorsaak direk plaaslike swak binding. 'n Algemene gevolg is dat die middelarea goed bind, terwyl die rande delamineer. Nog 'n algemene resultaat is dat die area naby die hoofdrukpunt sterk is, terwyl die area verder weg swakker is.
Hoe lyk delaminering gewoonlik op die produksievloer?
Die gelaste punt lyk gedruk, maar lae gaan oop tydens skiltoetsing
Dit is die mees algemene situasie. Net na sweiswerk lyk die eindoppervlak plat en daar is geen ooglopende probleem nie. Maar tydens skiltoetsing skei die aluminiumfoelie lae maklik. Dit wys dat oppervlakkompressie nie dieselfde is as ware laagbinding nie.
Wanneer dit gebeur, moenie die produk slegs volgens voorkoms beoordeel nie. Gaan oppervlakvoorbereiding, drukuniformiteit en houtyd na.
Die rand bind swak, terwyl die middelarea meer stabiel lyk
As die middelarea goed hou, maar die rande gaan oop tydens afskilfering, is druk of temperatuur waarskynlik nie eweredig oor die sweisarea versprei nie. Moontlike oorsake sluit in slytasie van die plaat, ongelyke grafietplate, swak vormparallellisme, opgehefte foelierande of 'n sweisarea wat te groot is vir die bestaande drukverspreiding.
Breë buigsame aluminiumverbindings is veral vatbaar vir hierdie probleem omdat groter sweisareas beter platvlakheid en drukuniformiteit vereis.
Sommige dele slaag en sommige delamineer binne dieselfde bondel
As sommige dele slaag en ander onder dieselfde instellings delamineer, is die parameter self dalk nie die enigste probleem nie. Kontroleer inkomende materiaalgroepe, aluminiumfoelie-oppervlaktoestand, stapelkonsekwentheid, klemmetode, temperatuurverskuiwing en drukstabiliteit.
Onstabiele bondelkwaliteit beteken gewoonlik dat die prosesvenster te smal is, of een produksieveranderlike is nie onder beheer nie.
Lae raak los of maak oop nadat hulle gebuig is
Sommige buigsame aluminiumverbindings slaag die aanvanklike afskiltoets, maar toon dat die laag los raak nadat dit gebuig is. Dit dui daarop dat die oorgang tussen die gelaste area en buigsame area nie stabiel genoeg is nie, of dat die bindingsdiepte tussen lae onvoldoende is.
In werklike toepassings moet buigsame aluminiumverbindings dikwels installasiebuiging, vibrasie en termiese fietsry weerstaan. Om hierdie rede is voorkoms-inspeksie alleen nie genoeg nie. Buigtoetse kan produkbetroubaarheid beter weerspieël.
Probleem Tipe 1: Onvoldoende oppervlakvoorbereiding voor sweiswerk
Olie, vingerafdrukke en rollende oorblyfsels kan koppelvlakbinding blokkeer
Tydens produksie, vervoer en berging kan aluminiumfoelie-oppervlaktes rololie, beskermende olie, stof, vingerafdrukke of verpakkingsreste bevat. As hierdie kontaminante nie verwyder word nie, bly hulle tussen lae en voorkom ware aluminium-tot-aluminium kontak.
Vir diffusiesweiswerk is koppelvlakkontakkwaliteit van kritieke belang. Selfs 'n dun lagie kontaminasie kan bindingstabiliteit verminder en, in ernstige gevalle, delaminering veroorsaak.
As die oksiedfilm nie effektief ontwrig word nie, kan die lae nie stabiele kontak vorm nie
Aluminiumoksied kan gewoonlik nie opgelos word deur eenvoudige afvee nie. Vir hoë-aluminium buigsame verbindings, kan oppervlakvoorbereiding ligte meganiese behandeling, 'n beheerde skoonmaakproses, of 'n voorbereidingsmetode wat deur die materiaal- en toerustingverskaffer goedgekeur is, vereis.
Die doel is nie om die oppervlak so grof as moontlik te maak nie. Die doel is om kontaktoestande by die sweisvlak te verbeter sonder om die aluminiumfoelieafmetings of oppervlakkwaliteit te beskadig.
Opgeligte rande, brame en laag-wanbelyning verhoog delamineringsrisiko
Wanneer aluminiumfoelies gestapel word, maak brame, opgeligte kante of lae wat nie in lyn is nie, dit moeilik vir die sweisarea om styf te pas. Selfs as die masjien genoeg krag uitoefen, kan sommige plaaslike gebiede steeds gapings hê.
Dit kom dikwels van sny-, pons- of stapelstappe voor sweiswerk. Dit is nuttig om 'n randinspeksie by te voeg voor sweiswerk om die vlakheid van die eind, braamtoestand en laagbelyning te bevestig.
Om te lank te wag na oppervlakvoorbereiding kan herkontaminasie of heroksidasie veroorsaak
Na oppervlakvoorbereiding moet aluminiumfoelie nie te lank aan lug, stof of humiditeit blootgestel word nie. Die oppervlak kan nuwe kontaminante optel of weer oksideer.
'n Beter proses is om oppervlakvoorbereiding, stapeling, klem en sweis nou verbind te hou. Operateurs moet skoon handskoene dra en vermy om die sweisarea direk aan te raak.
Tipe probleem 2: Klem en druk bereik nie elke laag nie
’n Saamgeperste oppervlak beteken nie dat elke binnelaag in kontak is nie
Nadat meerlaagse aluminiumfoelie gestapel is, waarborg die druk van die buitenste oppervlak nie dat elke interne laag in noue kontak is nie. As 'n paar lae binne-in die stapel klein gapings het, sal druk dalk nie heeltemal in die stapel oorgedra word nie, wat swak interne binding veroorsaak.
Voordat jy sweis, kyk of die gestapelde punt in lyn is en of die sweisarea plat is. Indien nodig, voeg 'n voor-drukstap by sodat die foeliestapel stabiel word voordat die diffusiesweisproses ingaan.
Ongelyke platen of verslete grafietplate kan plaaslike drukverlies veroorsaak
'n Aluminiumdiffusiesweismasjien dra gewoonlik hitte en druk oor deur 'n plaat of grafietplaat. Na lang gebruik kan die grafietplaat verslete, ingeduik, gekraak, besmet of plaaslik ongelyk word. Dit kan onvoldoende plaaslike druk tydens sweis veroorsaak.
As delaminering altyd in dieselfde posisie voorkom, soos een hoek of een kant, kontroleer die plaat, grafietplaat, boonste en onderste vormparallellisme en bevestigingsposisie voordat groot veranderinge aan temperatuur gemaak word.
Breë buigsame aluminiumverbindings is meer geneig om aan die rande te delamineer
Hoe wyer die produk, hoe belangriker word drukverspreiding en verhittingsuniformiteit. Smal dele is gewoonlik makliker om saam te druk, terwyl wye buigsame aluminiumverbindings onder swak randdruk kan ly as die perskop en toebehore nie behoorlik ontwerp is nie.
Vir wye produkte moet masjienkeuse nie net op maksimum druk fokus nie. Dit moet ook kyk of druk eweredig oor die hele sweisarea toegepas kan word.
Swak bevestigingsposisie kan die effektiewe sweisarea verskuif
As die aluminium buigsame verbinding van die middel af geplaas word, sal die sweisarea dalk nie heeltemal in lyn wees met die effektiewe verhitting- en druksone nie. Dit veroorsaak plaaslike swak binding. In bondelproduksie kan handlaaivariasie ook konsekwentheid beïnvloed.
Toegewyde posisioneringstoebehore, stopstukke of voor-drukwerkstukke word aanbeveel om die sweisarea konsekwent van deel tot deel te hou. Vir hoër-volume produksie kan semi-outomatiese of outomatiese posisionering ook oorweeg word.
Tipe probleem 3: Temperatuur, druk en houtyd het nie 'n stabiele prosesvenster gevorm nie
As die temperatuur te laag is, is laagdiffusie onvoldoende
Wanneer die temperatuur te laag is, kan aluminiumfolies meganies saamgedruk word sonder om 'n stabiele binding te vorm. Tydens skiltoetsing maak die lae maklik oop, en gewrigweerstand kan hoër wees.
As die gelaste punt los voel en groot areas skei tydens afskilfering, kan monstertoetsing gebruik word om temperatuur geleidelik te verhoog of houtyd te verleng terwyl voorkoms, inkeping en dimensionele veranderinge gemonitor word.
As die temperatuur te hoog is, kan versagting, inkepings en dimensionele verandering voorkom
Aluminium is relatief sag. As die temperatuur te hoog is, kan die sweisarea oormatig sag word. Dit kan die einde op kort termyn styf laat lyk, maar dit kan ook diep inkepings, randvervorming, oppervlakverdonkering of dimensionele afwyking veroorsaak.
Temperatuur moet nie blindelings verhoog word nie. Vir buigsame aluminiumverbindings moet die regte proses genoeg laagbinding verskaf sonder om sigbare vervorming of voorkomsdefekte te veroorsaak.
As die druk onvoldoende is, is die oksiedfilm moeiliker om te breek of te versprei
Onvoldoende druk verminder werklike laag-tot-laagkontakarea en maak dit moeiliker om die oksiedfilm te breek of te versprei. Die resultaat is 'n los koppelvlak, randdelaminering, onstabiele skilsterkte en hoër gewrigweerstand.
Meer druk is egter nie altyd beter nie. Oormatige druk kan diep merke, dimensionele verandering of abnormale materiaalvloei veroorsaak. Druk moet ooreenstem met temperatuur en houtyd.
As houtyd te kort is, kan die binneste lae dalk nie heeltemal bind nie
Vir meerlaagse aluminiumfoelies is dit nie genoeg dat slegs die oppervlak die teikentemperatuur bereik nie. Die binnelae benodig ook genoeg tyd vir hitte-oordrag, kontakverbetering en koppelvlakbinding. As houtyd te kort is, kan die buitenste lae beter bind as die binneste lae.
Vir dik stapels of wye buigsame aluminiumverbindings is houtyd dikwels belangriker as vir enkel-laagmateriale.
Stapverhitting is dikwels beter as vinnige een-stapverhitting vir dik foeliestapels
Vir dik meerlaagse aluminiumfoelie of groot sweisareas kan vinnige een-verhitting 'n temperatuurverskil tussen die buitenste en binneste lae skep. Stapverwarming laat die werkstuk meer eweredig verhit en verminder plaaslike oorverhitting of onvoldoende interne binding.
Die doel van stapverhitting is nie om die proses onnodig kompleks te maak nie. Dit help om temperatuur, druk en tyd meer konsekwent oor die hele bindingskoppelvlak te werk.
Probleemtipe 4: Masjientoestand beïnvloed die werklike sweisresultaat
Werklike temperatuur kan verskil van die vasgestelde temperatuur
Die temperatuur wat op die masjien gewys word, is nie altyd dieselfde as die werklike temperatuur by die aluminiumbindingskoppelvlak nie. Sensorposisie, verhittingsmetode, plaattoestand en hitte-oordragpad kan almal die werklike sweis--area-areatemperatuur laer of hoër as die vasgestelde waarde maak.
As kwaliteit onder dieselfde instellings verander, gaan die temperatuurbeheerstelsel, temperatuurterugvoer, verwarmingselemente en plaattoestand na. Prosesvalidering mag nodig wees om die werklike temperatuurvenster te herbevestig.
’n Kleef- of onstabiele drukmeganisme kan die drukkurwe beïnvloed
As die persstelsel kleefbeweging, leispoorslytasie, onstabiele pneumatiese of hidrouliese beheer, of abnormale drukterugvoer het, kan die druk tydens sweiswerk nie stabiel wees nie. Aluminium buigsame verbinding diffusie sweiswerk vereis konsekwente druk, en druk fluktuasie beïnvloed laag binding direk.
As delaminering op verskillende plekke voorkom en die bondelkonsekwentheid swak is, moet die persmeganisme noukeurig nagegaan word.
Swak verseëling of beskerming laat oksidasie tydens sweiswerk toe
Aluminium oksideer makliker by verhoogde temperature. As die masjien swak verseëling het en lug die sweisarea binnedring, kan die aluminiumfoelie-koppelvlak aanhou oksideer tydens verhitting, wat die bindingskwaliteit verminder.
Vir hoë-eis-aluminium buigsame koppelprojekte, kyk of die toerusting stabiele verseëling, beskermende atmosfeer of vakuumtoestande het. Dit is veral belangrik as die oppervlak donkerder word, oksidasie duidelik is of bondelbinding onstabiel is.
Temperatuurverskuiwing tydens deurlopende werking kan bondelonstabiliteit veroorsaak
Sommige masjiene produseer aanvaarbare monsters by opstart, maar begin delaminering of voorkomsveranderinge toon na deurlopende werking. Dit kan verband hou met masjien se termiese stabiliteit, verkoeling, plaattemperatuurverskuiwing of vertraagde temperatuurterugvoer.
Vir massaproduksie is een goeie monster nie genoeg nie. Die proses moet ook nagegaan word deur 'n klein deurlopende-produksietoets in plaas daarvan om net een of twee monsters te sweis.
Vyf praktiese stappe om aluminium buigsame verbindingsdelaminering te verbeter
Stap 1: Kontroleer weer die toestand van die aluminiumfoelie se oppervlak en inkomende materiaal
Bevestig eers die aluminiumfoelie graad, dikte, hardheid toestand, oppervlak olie, oksidasie, brame, rand opheffing, en bondel verskille. Baie delamineringsprobleme begin met onbeheerde materiaaltoestande eerder as verkeerde masjieninstellings.
As die probleem toeneem nadat materiaalgroepe verander is, fokus op oppervlaktoestand en diktetoleransie.
Stap 2: Gebruik voor-druk- en posisioneringstoebehore om laagkontak te verseker
Deur 'n voor-druk- of posisioneringsstap voor diffusiesweising by te voeg, help dit om meerlaag-aluminiumfoelie in lyn, kompak en stabiel te hou. Dit is veral nuttig vir wye, dik of meerlaagse aluminium buigsame verbindings.
Die armatuur moet eweredig krag oor die sweisarea toepas, nie net by die kante nie.
Stap 3: Bou 'n temperatuur-druk-tydvenster deur voorbeeldtoetsing
Moenie net op ervaring staatmaak wanneer jy parameters stel nie. Gebruik werklike monsters om temperatuur, druk en houtyd stap vir stap aan te pas. Teken skilsterkte, treksterkte, weerstand, voorkoms en vervorming onder elke instelling aan.
'n Goeie prosesvenster is nie een enkele waarde nie. Dit is 'n stabiele reeks wat in produksie herhaal kan word.
Stap 4: Inspekteer die plaat, grafietplaat, verseëling en temperatuurbeheerstelsel
As parameterveranderings nie die resultaat verbeter nie, gaan die masjientoestand na. Inspekteer die platheid van die plaat, grafietplaatslytasie, vormparallelisme, drukstabiliteit, seëltoestand en temperatuurakkuraatheid.
As hierdie probleme nie opgelos word nie, kan parameteraanpassings slegs tydelike verbetering verskaf en sal dit nie stabiele massaproduksie ondersteun nie.
Stap 5: Verifieer verbetering met afskil-, trek-, weerstand- en buigtoetse
Delaminasieverbetering moet nie net deur voorkoms beoordeel word nie. Gebruik skiltoetse om laagbinding te kontroleer, trektoetse om meganiese sterkte, weerstand of temperatuurstygingstoetse te verifieer om elektriese stabiliteit te bevestig, en buigtoetse om buigsaamheid en lang-betroubaarheid te evalueer.
Vir EV-batterye, energieberging en elektriese toerustingtoepassings is hierdie toetse meer betekenisvol as visuele inspeksie alleen.
Gevolgtrekking
’n Aluminiumdiffusiesweismasjien is geskik vir buigsame aluminiumverbindingsweiswerk, maar stabiele binding vereis meer as toenemende temperatuur of druk. Die werklike uitdaging is dat aluminium 'n stabiele oksiedlaag het, meerlaagfolies moet styf pas, druk en temperatuur moet eweredig oor die sweisarea optree, en die masjientoestand en bedryfsproses moet stabiel bly.
Wanneer delaminering plaasvind, kontroleer eers oppervlakvoorbereiding, laagkontak, plaattoestand, temperatuur-drukvenster, masjienverseëling en na-sweisverkoeling. Verifieer dan die verbetering met afskil-, trek-, weerstand- en buigtoetse.
Vir kliënte wat 'naluminium diffusie sweismasjien, masjienkeuse moet nie net op tonnemaat, temperatuur of prys gebaseer word nie. Dit is belangriker om te bevestig of die toerusting aan jou aluminiumfoelielaagtelling, totale dikte, sweisarea, kwaliteitstandaard en produksiesiklus kan voldoen. Werklike monstersweiswerk en prosesvalidering is die veiligste maniere om te bevestig of die masjien geskik is vir die vervaardiging van buigsame aluminiumverbindings.