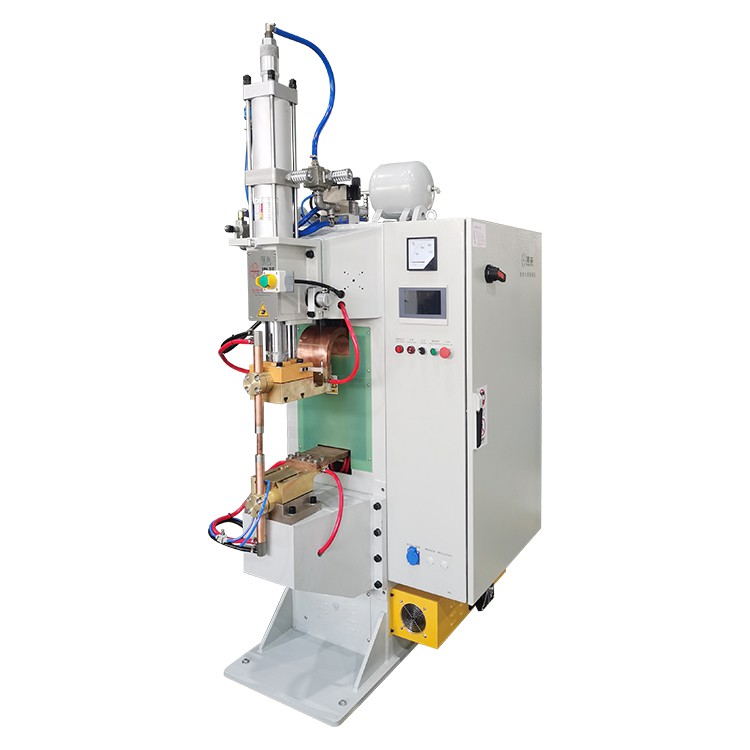
In moderne industriële vervaardiging,Kapasitor ontladingssweisis die voorkeurtegnologie om dun velle, verskillende metale en presisiekomponente te verbind. Hierdie voorkeur spruit uit Capacitor Discharge Welding se hoë-energie, oombliklike ontlading, klein hitte-geaffekteerde sone (HAZ) en energiedoeltreffendheid. Onvoldoende sweissterkte is egter 'n aanhoudende uitdaging vir baie vervaardigers, wat die kwaliteit van die produk direk beïnvloed en moontlik lei tot ernstige veiligheidsgevare.


Hierdie artikel verskaf 'n in-diepte ontleding van die vyf kernredes vir swak CD-sweisersterkte. Deur gesaghebbende bedryfsdata en praktiese ervaring te kombineer, bied ons 'n sistematiese, uitvoerbare strategie vir parameteroptimering en toerustinginstandhouding om jou te help om sterk, esteties aangename en perfekte sweislasse te bereik.
I. CD-sweisbeginsels en sleutelsweissterkte-metrieke
Die kern van CD-sweiswerk lê in die oombliklike ontlading van die kapasitor. Energie word gestoor deur 'n kapasitor met groot -kapasiteit vooraf te laai en dan binne 'n uiters kort tyd (gewoonlik 3 tot 10 millisekondes) in die werkstukkontakpunt vrygestel. Dit genereer 'n massiewe oombliklike stroom en hitte, wat die sweisklomp vorm.
- Energieberekeningsformule:
Die sweisenergie $E$ (Joules) van 'n CD-sweiser word bepaal deur die kapasitansie $C$ (Farads) en die laaispanning $V$ (Volts):
E=\\frac{1}{2}CV^2
Dit is duidelik dat die spanning 'n kwadraat-effek op die sweisenergie het, wat dit die mees kritieke faktor maak in die beheer van sweissterkte.
- Sleutelmetriek vir sweissterkte-Weldpuntgrootte:
Sweissterkte hang hoofsaaklik af van die grootte van die resulterende Weld Nugget. Bedryfstandaarde en empiriese reëls vereis oor die algemeen dat die nugget-deursnee $d$ aan die volgende empiriese formule voldoen om voldoende sterkte te verseker:
d \\ongeveer (4 \\sim 5)\\sqrt{t}
Waar $t$ die dikte van die dunner werkstuk is (in mm). As die werklike nugget-deursnee kleiner as hierdie standaard is, sal die sweissterkte onvermydelik onvoldoende wees.
II. In-diepte ontleding van die vyf kernoorsake van swak sweissterkte
Onvoldoende sweissterkte word nie deur 'n enkele faktor veroorsaak nie, maar is die gevolg van gekombineerde probleme oor sweisparameters, toerustingtoestand en werkstukvoorbereiding.
1. Onbehoorlike sweisparameterpassing: Die wanbalans van energie en krag
Sweisparameters bepaal direk die vorming en grootte van die sweisklomp. Enige parameterafwyking kan lei tot ondoeltreffende energie-oordrag of substandaard nuggetgrootte.
- Onvoldoende stroom (energie):As die laaispanning te laag gestel is, is die vrygestelde energie $E$ onvoldoende. Die metaal kan nie ten volle smelt nie, wat lei tot 'n ondermaatse sweisklomp en moontlik 'n "geen smelt-deur" of koue sweisdefek.
- Ontslagtyd te kort:'n Onbehoorlike tydinstelling kan voldoende hitte-akkumulasie by die kontakpunt voorkom. Die ontlading eindig voordat die metaal die ideale gesmelte toestand bereik.
- Onredelike elektrodekrag:Te min krag lei tot hoë kontakweerstand, wat spatsels en oppervlakbrand kan veroorsaak. Omgekeerd verminder oormatige krag kontakweerstand vinnig, wat lei tot onvoldoende hittegenerering, wat eintlik die vorming van klontjies belemmer.
2. Swak elektrode-toestand: Die energie-oordrag-bottelnek
Die elektrode is die kernmedium vir energie-oordrag, en die toestand daarvan beïnvloed die stroomdigtheid en die eenvormigheid van kragoordrag direk.
- Slytasie en vervorming:Lang-gebruik veroorsaak dat die elektrodepunt slyt en die deursnee verhoog. Soos die elektrodekontakarea groei, daal die stroomdigtheid skerp, wat lei tot onvoldoende hitte per eenheidsoppervlakte en versuim om 'n effektiewe sweisklomp te vorm.
- Oksidasie en kontaminasie:As die elektrode-oppervlak geoksideer of met olie besmet is, verhoog dit kontakweerstand aansienlik. Dit veroorsaak dat hitte in nie-sweisareas tussen die elektrode en die werkstuk konsentreer, wat sweisdoeltreffendheid verminder en moontlik aanvanklike spatsels veroorsaak.
- Verkoelingstelsel mislukking:Selfs met 'n kort ontladingstyd benodig elektrodes effektiewe verkoeling. As die waterverkoelingstelsel verstop is of die vloeitempo onvoldoende is (standaard aanbevole vloei is 4–6 L/min), sal die elektrodetemperatuur styg, slytasie en vervorming versnel en sweisherhaalbaarheid benadeel.
3. Onvoldoende werkstukoppervlakvoorbereiding: Die huidige isolator
Werkstukoppervlak-suiwerheid is 'n voorvereiste vir suksesvolle weerstandsweiswerk. Enige oppervlakbesoedeling kan stroomvloei belemmer.
- Oksied lae:Veral wanneer hoogs geleidende materiale soos aluminium of koper gesweis word, het die oppervlakoksiedlaag 'n baie hoër weerstand as die basismetaal. ’n Dik oksiedlaag versprei die stroom, wat energiekonsentrasie voorkom en lei tot koue sweislasse of vals sweislasse.
- Olie en roes:Oppervlakolie en roes skep onstabiele kontakweerstand, wat hoogs ongelyke hittegenerering en verspreiding tydens sweis veroorsaak. Dit is 'n gereelde oorsaak van spatsels en swak sweispunte.
4. Toerustingstelselonstabiliteit: Uitsetskommeling
Kapasitor-ontladingssweisers vereis uiters hoë stabiliteit van hul interne komponente. Onvoldoende instandhouding lei tot stelseldegradasie, wat die herhaalbaarheid van sweiskwaliteit beïnvloed.
- Kapasitorveroudering: Langdurige werking veroorsaak dat die kapasitor se kapasiteit $C$ afneem. Gebaseer op die formule $E=\\frac{1}{2}CV^2$, lei 'n daling in $C$ direk tot onvoldoende werklike ontladingsenergie, wat lei tot verminderde sweissterkte selfs al bly die spanning $V$ konstant.
- Pneumatiese stelselskommeling: Onstabiele lugdruk beïnvloed die elektrodekrag direk. As die druk fluktueer, sal die sweiskrag ook fluktueer, wat inkonsekwente kontakweerstand en hittegenerering met elke sweislas veroorsaak, wat lei tot swak sweissterkte herhaalbaarheid.
5. Bevestigings- en belyningskwessies: Nie-eenvormige kontak
By projeksiesweiswerk (soos moersweis) is die belyningspresisie van die werkstuk en elektrode, sowel as die styfheid van die bevestiging van kardinale belang.
- Nie-eenvormige kontakpunte:As die projeksies nie eenvormig met die werkstuk in aanraking kom nie, sal die stroom slegs op 'n paar projeksies konsentreer. Dit veroorsaak gelokaliseerde oorverhitting en finale spatsels, terwyl ander uitsteeksels nie 'n effektiewe sweisklomp vorm nie as gevolg van onvoldoende energie.
- Rangering of kortsluiting:'n Daling in die isolasieweerstand van die armatuur of elektrodehouer kan stroom-shunting of gelokaliseerde kortsluitings veroorsaak, wat die effektiewe stroom wat deur die sweisarea vloei verminder en sodoende sweissterkte verlaag.
III. Parameteroptimalisering en praktiese instandhoudingstrategieë
Om swak kapasitorontladingslassterkte heeltemal op te los, moet sistematiese en gestandaardiseerde bestuurs- en instandhoudingsmaatreëls geïmplementeer word.
1. Presiese Parameterpassing: Vestiging van 'n Sweisskedule
"Daar is geen -grootte-pas-parameter nie." 'n Dinamies-geoptimaliseerde sweisskedule moet vir verskillende materiale en diktes vasgestel word.
| Optimalisering element | Strategie en Aanbeveling | Gesaghebbende verwysingsdata |
| Sweisspanning (V) | Pas aan op grond van werkstukdikte en materiaalgeleidingsvermoë. Dit is die primêre manier om energie $E$ te beheer. | Sweisenergie $E$ is eweredig aan $V^2$; klein aanpassings het 'n beduidende impak. |
| Elektrodekrag (P) | Verseker voldoende plastiese vervorming en voorkom dat kontakweerstand te laag word. Dun velle vereis lae stroom + lang ontladingstyd; dik velle vereis hoë stroom + hoë krag. | Aanbevole krag vir litium battery nikkel strook sweiswerk: 35 PSI tot 95 PSI. |
| Ontladingstyd (t) | Verseker genoeg tyd vir hitteophoping om die klontjie te vorm, maar voorkom oormatige tyd wat tot spatsels lei. | Tipiese CD-sweis-ontladingstyd: 3 ms ~ 10 ms. |
| Nugget-deursnee (d) | Verifieer deur toetssweislasse dat die nugget-deursnee $d$ aan die standaardvereiste $d \\approx (4 \\sim 5)\\sqrt{t}$ voldoen. | As die nugget-deursnee minder as 80% van die standaard is, sal sweissterkte skerp daal. |
2. Elektrodestelselonderhoud: Verseker doeltreffende energie-oordrag
Roetine-elektrode-onderhoud is die sleutel om sweiskwaliteit herhaalbaarheid te verseker.
- Gereelde aantrek en vervanging:Monitor elektrodepuntslytasie streng. Wanneer die elektrode deursnee meer as 15% tot 20% van sy oorspronklike grootte dra, moet dit geklee of vervang word. Kleding moet die presiese vorm en hoek van die elektrodevlak handhaaf.
- Skoonmaak en anti-oksidasie:Maak die elektrode-oppervlak skoon om oksiede en kontaminante te verwyder voor elke skof of na lang stilstand. Vir water-verkoelde elektrodes, inspekteer en maak gereeld die verkoelingskanale skoon, en verseker dat die watertemperatuur nie 30 grade oorskry nie om elektrodehardheid en geleiding te handhaaf.
3. Werkstukvoorbehandeling-: Uitskakeling van sweisgevare
Werkstukvoorbehandeling- is die grondslag vir die verbetering van sweissukseskoers en -stabiliteit.
- Deeglike ontvetting:Gebruik professionele ontvetters of ultrasoniese skoonmaak om te verseker dat die sweisarea heeltemal vry is van oliereste.
- Oksied verwydering:Vir maklik geoksideerde materiale soos aluminium en koper, gebruik meganiese skuur (bv. skuurpapier, draadborsel) of chemiese beits om die oppervlakoksiedlaag te verwyder voor sweiswerk. Ideaal gesproke moet sweiswerk binne 4 uur na behandeling voltooi word om her-oksidasie te voorkom.
4. Toerusting- en Prosesbestuur: Bereiking van lang-termynstabiliteit
Die vestiging van 'n omvattende toerustingmonitering- en prosesbestuurstelsel is fundamenteel vir die bereiking van hoë-sterkte, hoë-konsekwentheidslasse.
- Periodieke Kalibrasie:Voer ten minste een keer per jaar professionele kalibrasie van die CD-kapasitor, transformator en pneumatiese stelsel uit. Fokus op die monitering van die werklike kapasiteit $C$ van die kapasitor om te verseker dat die agteruitgang daarvan binne 'n aanvaarbare reeks is.
- Regte-tydmonitering en alarms:Implementeer 'n slim moniteringstelsel om intydse-data oor spanning, piekstroom en elektrodekrag tydens die sweisproses in te samel. Indien data buite 'n voorafbepaalde ±5% toleransiereeks afwyk, moet die stelsel outomaties alarm of afskakel om die vervaardiging van nie-onderdele te voorkom.
- Gestandaardiseerde operateursopleiding:Verbeter die operateur se begrip van CD-sweisbeginsels, parameterverstellingslogika en algemene foutsporingsvaardighede, en transformeer "ervaring-gebaseerde werking" in 'n "gestandaardiseerde proses."
Gevolgtrekking
Die kwessie van swak CD-sweisersterkte is in wese die gevolg van 'n wanbalans tussen energie-insette, oordragdoeltreffendheid en werkstukvoorbereiding. Deur sweisparameters (veral spanning en krag) presies te pas, streng by elektrode-onderhoudstandaarde te hou (beheer van slytasie en verkoeling), en die werkstukvoorbehandelingsproses te optimaliseer, kan vervaardigers sweisstabiliteit en finale sweissterkte aansienlik verbeter. Maatskappye moet hierdie optimaliseringstrategieë in hul daaglikse produksiebestuur integreer om produkkwaliteit te verseker en doeltreffende, betroubare CD-sweiswerk te bewerkstellig.